Kapazitäts-/Feinplanung
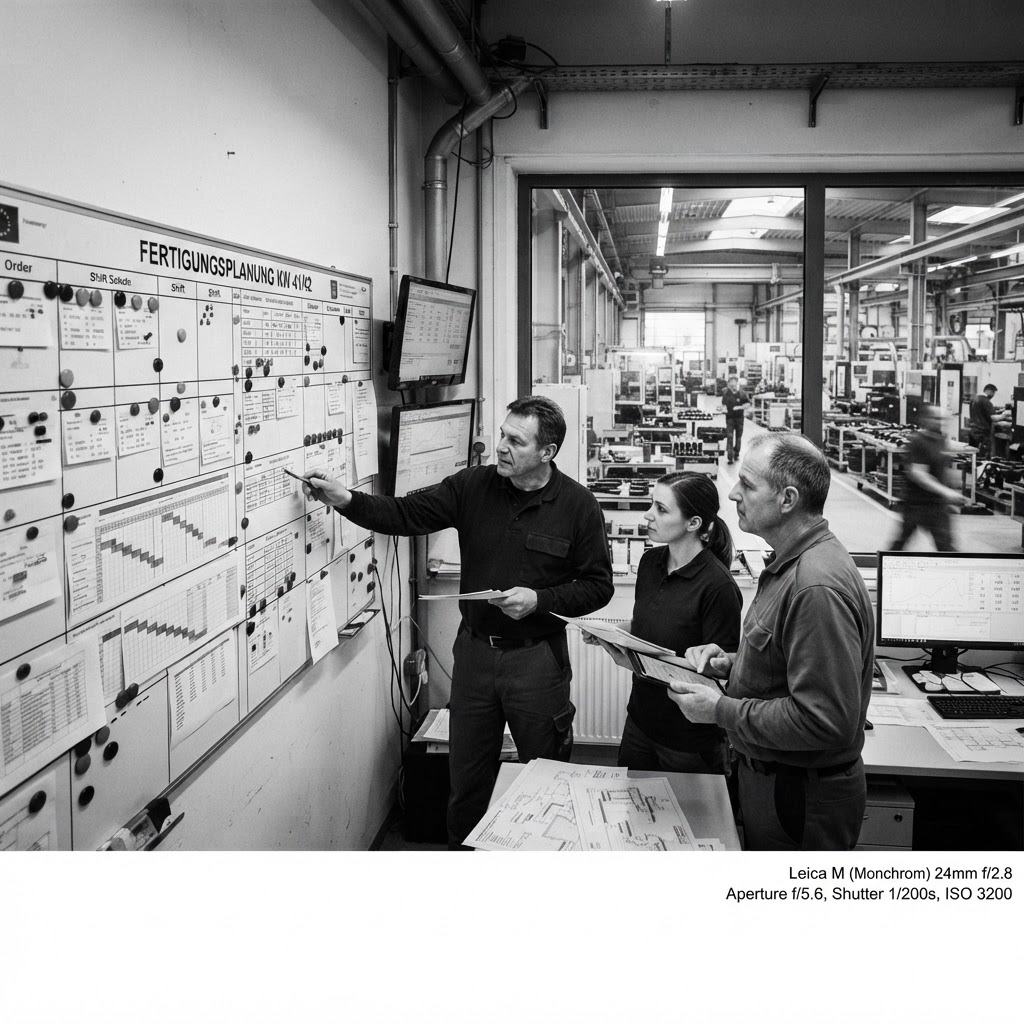
Kurz erklärt
Die Kapazitäts- und Feinplanung (KFP) ist ein zentraler operativer Prozess der Produktionssteuerung, der Fertigungsaufträge zeitlich und mengenmäßig präzise auf verfügbare Ressourcen verteilt. Sie fungiert als verbindendes Element zwischen der mittelfristigen Produktionsplanung und der täglichen Werkstattsteuerung. Durch den Einsatz von Advanced Planning and Scheduling (APS)-Systemen oder ERP-Modulen werden Aufträge unter Berücksichtigung finiter Kapazitätsgrenzen, notwendiger Rüstzeiten und der realen Materialverfügbarkeit in eine optimale Sequenz gebracht. Das übergeordnete Ziel ist es, Termine verlässlich einzuhalten, Durchlaufzeiten messbar zu verkürzen und Kapitalbindungen durch eine effiziente, realistische Auslastung der Betriebsmittel zu minimieren.
Definition
Die Kapazitäts- und Feinplanung bezeichnet die methodische, auftragsbezogene Zuordnung von Arbeitsvorgängen zu spezifischen Kapazitätsquellen unter expliziter Berücksichtigung zeitlicher, technischer und kapazitiver Nebenbedingungen. Sie bildet den operativen Kern der modernen Produktionssteuerung. Während die übergeordnete Produktionsprogrammplanung den strategischen Rahmen für Materialbedarf und Grobkapazitätsplanung definiert, konkretisiert die Feinplanung den Ablauf in der Werkstatt bis auf die Ebene der einzelnen Maschine oder des Arbeitsplatzes. Zu den wesentlichen Merkmalen zählen die Planung gegen finite, also begrenzte Ressourcen, die Minimierung von Liege- und Rüstzeiten durch intelligente Reihenfolgeplanung sowie die kontinuierliche Synchronisation von Soll-Vorgaben mit dem Ist-Zustand der Produktion. Es ist kein rein technisches Tool, sondern ein organisatorischer Prozess, der auf konsistenten Stammdaten und verifizierten Arbeitsplänen basiert.
Bedeutung im Fachkontext
Im Rahmen der operativen Prozessführung und des Supply Chain Managements ist die KFP entscheidend für die Stabilität der gesamten Wertschöpfungskette. Sie integriert komplexe Informationen aus der Arbeitsvorbereitung mit dem dynamischen Auftragsmanagement. Die KFP löst das Dilemma zwischen der langfristigen Planbarkeit und der kurzfristigen Störanfälligkeit in der Fertigung. Durch die präzise Einplanung wird sichergestellt, dass Ressourcen nicht nur theoretisch verfügbar sind, sondern auch praktisch produktiv genutzt werden können. Eingangsdaten umfassen hierbei aktuelle Auftragsbestände, spezifische Schichtmodelle sowie Bestandsdaten aus dem Lager- oder MES-System. Die resultierenden Pläne bilden das Fundament für eine termingerechte Auftragsfreigabe und eine messbare Verkürzung der Durchlaufzeiten, während sie gleichzeitig eine wertvolle Datengrundlage für kontinuierliche Verbesserungsprozesse (KVP) schaffen.
Input, Verarbeitung, Output, Outcome, Impact
Wirkungspfade und Beiträge zu Unternehmenszielen im Detail
Outcome
1. Steigerung der Termintreue durch präzise, realitätsnahe Einplanung; 2. Aufbau einer strukturierten Wissensbasis über Rüstzeiten und Prozessengpässe zur kontinuierlichen Verbesserung; 3. Höhere Transparenz in der Werkstatt durch synchronisierte Arbeitsfolgen.
Impact
Beitrag zur Senkung der Herstellkosten durch höhere Produktivität und geringere Bestände, nachhaltige Steigerung der Lieferperformance bei steigender Komplexität, langfristige Stärkung der Wettbewerbsfähigkeit durch Prozessstabilität und höhere Innovationsfähigkeit aufgrund geringerer Störanfälligkeit.
Schritte der Methode in Übersicht
Die Kapazitäts- und Feinplanung folgt einem repetitiven, kybernetischen Regelkreis. Dieser Prozess ist in fünf Phasen unterteilt: 1. Stammdatenprüfung zur Sicherstellung der Datenqualität; 2. Kapazitätsabgleich gegen reale Zeitfenster; 3. Sequenzierung für eine effiziente Reihenfolge; 4. Auftragsfreigabe an die Werkstatt; 5. Monitoring & Anpassung zur stetigen Validierung des Prozessflusses.
Stammdatenprüfung
Sicherstellung einer validen Datenbasis
Kapazitätsabgleich
Identifikation von Engpässen
Sequenzierung
Optimierung des Durchlaufs
Auftragsfreigabe
Überleitung in die Ausführung
Monitoring & Anpassung
Reaktionsfähigkeit bei Störungen
Beschreibung der Einzelschritte mit Ziel & Vorgehen
QUALITY LXP · SCHRITTLOGIK
Stammdatenprüfung
Arbeitspläne, Kapazitätsprofile
Validierung von Arbeitsplänen, Rüstzeiten und Kapazitätsprofilen
Geprüfte Datengrundlage
Abgleich der hinterlegten Rüstzeit mit der tatsächlichen Erfahrung
Vollständigkeit und Fehlerfreiheit der Stammdaten
QUALITY LXP · SCHRITTLOGIK
Kapazitätsabgleich
Auftragsbedarfe, Schichtmodelle
Vergleich von auftragsspezifischen Bedarfen mit der verfügbaren Zeitkapazität
Auslastungsübersicht mit Engpassidentifikation
Gegenüberstellung von 480 Min. Schichtzeit vs. 500 Min. Arbeitsbedarf
Realitätsnähe der Kapazitätsmodelle
QUALITY LXP · SCHRITTLOGIK
Sequenzierung
Engpass-Auslastungsübersicht
Einplanung der Aufträge in eine reihenfolgeoptimierte Sequenz
Optimierter Produktionsplan
Reihenfolgeoptimierung zur Minimierung von Rüstwechseln
Minimierung von Rüstzeiten und Einhaltung von Lieferterminen
QUALITY LXP · SCHRITTLOGIK
Auftragsfreigabe
Optimierter Produktionsplan
Übermittlung der geplanten Vorgänge an die Werkstattsteuerung
Fertigungsaufträge in der Werkstatt
Digitale Bereitstellung der Arbeitsfolge am Terminal
Konsistenz zwischen Planung und Werkstatt-Ist
QUALITY LXP · SCHRITTLOGIK
Monitoring & Anpassung
Produktions-Ist-Daten
Soll-Ist-Vergleich und Neuplanung bei Abweichungen
Aktualisierter Planungsstand
Reaktion auf Maschinenausfall durch Umplanung
Reaktionsgeschwindigkeit auf Prozessstörungen
Anwendung und Vorgehen
Die praktische Anwendung der Kapazitäts- und Feinplanung (KFP) wandelt die starre, oft auf theoretischen Annahmen basierende Produktionsplanung in ein dynamisches Steuerungsinstrument. Der Prozess beginnt bei der Datenkonsolidierung: In modernen APS-Systemen werden Auftragsdaten aus dem ERP-System mit Echtzeit-Rückmeldungen aus dem MES (Manufacturing Execution System) kombiniert.
Im täglichen Vorgehen wird zunächst die Verfügbarkeit geprüft. Hierbei reicht der Blick auf den Kalender nicht aus; es erfolgt ein Abgleich der tatsächlichen Personalverfügbarkeit (Schichtpläne, Urlaub, Qualifikationen) und der technischen Einsatzbereitschaft der Maschinen (Wartungsintervalle). Der Kernschritt ist die finite Einplanung. Im Gegensatz zur unendlichen Kapazitätsplanung der klassischen MRP-II-Logik werden Aufträge hier nur dann terminiert, wenn die Kapazität auf dem spezifischen Arbeitsplatz tatsächlich frei ist. Bei einer Kollision – etwa wenn zwei dringende Aufträge gleichzeitig auf derselben CNC-Maschine gefertigt werden sollen – greift die Sequenzierungslogik. Algorithmen berechnen hierbei die „Kosten“ eines Rüstwechsels: Muss die Maschine für Produkt A auf B umgerüstet werden, dauert dies beispielsweise 60 Minuten; bei einer Reihenfolge von A nach C nur 20 Minuten. Die Feinplanung gewichtet diese Rüstzeit-Minimierung gegen die Liefertermintreue. Sobald der Plan steht, erfolgt die Freigabe. Diese ist digital und meist mit der Bereitstellung von Fertigungspapieren oder direkter Anzeige am Maschinenterminal gekoppelt. Der Prozess endet nie wirklich; das Monitoring identifiziert Abweichungen (z. B. Ausschuss oder Verzögerungen), die sofort eine automatische Neuplanung auslösen.
Anwendungsgebiete
Die KFP findet Anwendung in Umgebungen, in denen Komplexität und Varianz die einfache Fließfertigung übersteigen:
- Maschinen- und Anlagenbau: Hier ist die KFP essenziell, um die enorme Variantenvielfalt zu bewältigen. Da Aufträge oft Unikate oder kleine Serien sind, ermöglicht die Feinplanung eine dynamische Anpassung an kundenspezifische Änderungen und priorisiert Aufträge bei Lieferengpässen kritischer Zukaufteile.
- Schienenfahrzeugbau: Die rollierende Feinplanung steuert hier die Montage von Baugruppen. Da diese oft sehr zeitintensiv sind und eine hohe Vorfertigungstiefe aufweisen, hilft die KFP, die Materialbereitstellung exakt mit der Montagekapazität zu synchronisieren, um Lagerflächen zu minimieren.
- Metallverarbeitung: In der Lohnfertigung, wo Engpassmaschinen (z. B. Laser- oder Biegezentren) den Durchsatz des ganzen Werks bestimmen, optimiert die KFP die Rüstzeiten. Durch die Gruppierung ähnlicher Aufträge (z. B. nach Materialstärke oder Blechdicke) werden Rüstwechsel drastisch reduziert.
- Elektronikfertigung: Hier ist die Taktzeit extrem kurz. Die KFP synchronisiert hierbei Bestückungslinien, sodass trotz unterschiedlicher Produktprogramme eine maximale Auslastung erreicht wird, ohne dass Pufferbestände zwischen den Stationen explodieren.
Typische Fehler und Missverständnisse
Die Implementierung der KFP scheitert oft nicht an der Software, sondern an methodischen Fehlern:
- „Software als Allheilmittel“: Es besteht das Missverständnis, dass ein teures APS-System organisatorische Unzulänglichkeiten kompensieren kann. Wenn Arbeitsabläufe in der Werkstatt unklar sind oder Stammdaten mangelhaft gepflegt werden, wird die Software lediglich „Chaos in hoher Geschwindigkeit“ produzieren.
- Vernachlässigung der Stammdaten: Ein häufiger Fehler ist die einmalige Pflege von Rüstzeiten. In der Realität ändern sich Prozesse durch Verschleiß oder veränderte Werkzeuge. Ohne kontinuierliche Pflege der Stammdaten (Closed-Loop-System) plant das System mit fiktiven Werten, was zu ständigen Terminverschiebungen führt.
- Über-Planung: Manche Unternehmen versuchen, jede Schraube bis in die letzte Sekunde zu verplanen. Dies führt zu einer extremen Störanfälligkeit. Ein kleiner Maschinendefekt bringt den gesamten, zu engmaschigen Plan zum Einsturz (Domino-Effekt).
- Fehlende Einbindung der Werkstatt: Wenn Planer am Schreibtisch über die Köpfe der Werker hinweg entscheiden, fehlt die Akzeptanz. Die Feinplanung muss die Rückmeldungen der Mitarbeiter aktiv integrieren, da diese oft über implizites Wissen verfügen, das kein Algorithmus abbilden kann.
Abgrenzung und Grenzen
Die KFP ist kein universelles Werkzeug. Ihre Grenzen liegen dort, wo die Komplexität durch Standardisierung ersetzt wird:
- Abgrenzung: Im Gegensatz zur Grobplanung (Produktionsprogrammplanung), die Mengen und Termine für Wochen oder Monate im Voraus plant, agiert die Feinplanung im Tage- oder Schichtbereich. Sie ist operativ, nicht strategisch.
- Physikalische Grenzen: Die KFP kann keine Kapazität herbeizaubern. Wenn der Maschinenpark am Limit ist, kann die Feinplanung lediglich die Wartezeiten (Liegezeiten) optimal verteilen, aber nicht das Volumen erhöhen. Sie ist ein Werkzeug zur Auslastungsoptimierung, kein Ersatz für Investitionen in Maschinenkapazitäten.
- Grenzen bei Fließfertigung: In hochgradig getakteten Linienfertigungen (z. B. Automobilendmontage) ist eine komplexe Feinplanung im Sinne der Reihenfolgeoptimierung oft nicht nötig, da der Takt das Tempo vorgibt. Hier ist die Liniensteuerung effizienter als eine auftragsbezogene Feinplanung.
Häufige Fragen
Kann Feinplanung einen Maschinenausfall kompensieren?+
Nein, die KFP kann einen Ausfall nicht physisch beheben. Sie bietet jedoch den entscheidenden Vorteil, die Auswirkungen eines Ausfalls in Sekunden zu simulieren. Die Software erkennt, welche Aufträge nun blockiert sind, und schlägt automatisiert alternative Reihenfolgen oder Arbeitsplätze vor, um die Liefertreue für die wichtigsten Kunden zu schützen.
Wie oft müssen Stammdaten für die KFP validiert werden?+
Stammdaten sollten einem kontinuierlichen PDCA-Zyklus (Plan-Do-Check-Act) unterliegen. Kritische Rüstzeiten sollten idealerweise nach jeder signifikanten Änderung im Prozess oder mindestens quartalsweise durch einen Abgleich der Plan- versus Ist-Zeiten aus dem MES-System validiert werden.
Warum führen wir eine Feinplanung ein, wenn wir bereits ERP nutzen?+
Standard-ERP-Systeme arbeiten oft mit einer unendlichen Kapazitätsplanung. Das heißt, sie nehmen an, dass ein Arbeitsplatz unbegrenzt verfügbar ist. Ein spezialisiertes Feinplanungssystem (APS) erkennt hingegen, wenn eine Maschine an einem Tag bereits voll belegt ist, und schiebt den nächsten Auftrag automatisch auf den nächsten freien Slot.
Ist die Feinplanung nur für große Unternehmen geeignet?+
Keineswegs. Besonders im Mittelstand (KMU), wo Ressourcen begrenzt sind und eine hohe Flexibilität gefordert wird, ist die KFP ein entscheidender Wettbewerbsvorteil. Gerade bei kleineren Losgrößen ist die Rüstzeitoptimierung der entscheidende Hebel zur Kostensenkung.
Was ist der wichtigste Erfolgsfaktor bei der Einführung?+
Der wichtigste Erfolgsfaktor ist die Datenakzeptanz in der Fertigung. Nur wenn die Werker die Vorteile des Systems (z. B. klare Prioritäten, weniger Suchen nach Aufträgen) erkennen und ihre Ist-Rückmeldungen präzise in das System einspeisen, kann der „Digital Twin“ der Produktion funktionieren. Ohne verlässliche Rückmeldungen aus der Werkstatt bleibt die Planung eine Theorie ohne Bezug zur Realität.
Quellen und fachliche Grundlagen
Alle Verknüpfungen sind sichtbar. Zum Öffnen der Starter-Inhalte bitte einloggen.
EinloggenNoch keine Inhalte mit dem Tag „Kapazitäts-/Feinplanung" verknüpft.
Diesen Artikel als PDF lesen
DIN A4 mit Textumbruch, QUALITY Tools + LXP und der Quellen-URL my.quality.de/lexikon/kapazitats-feinplanung im Dokument.