Kurz erklärt
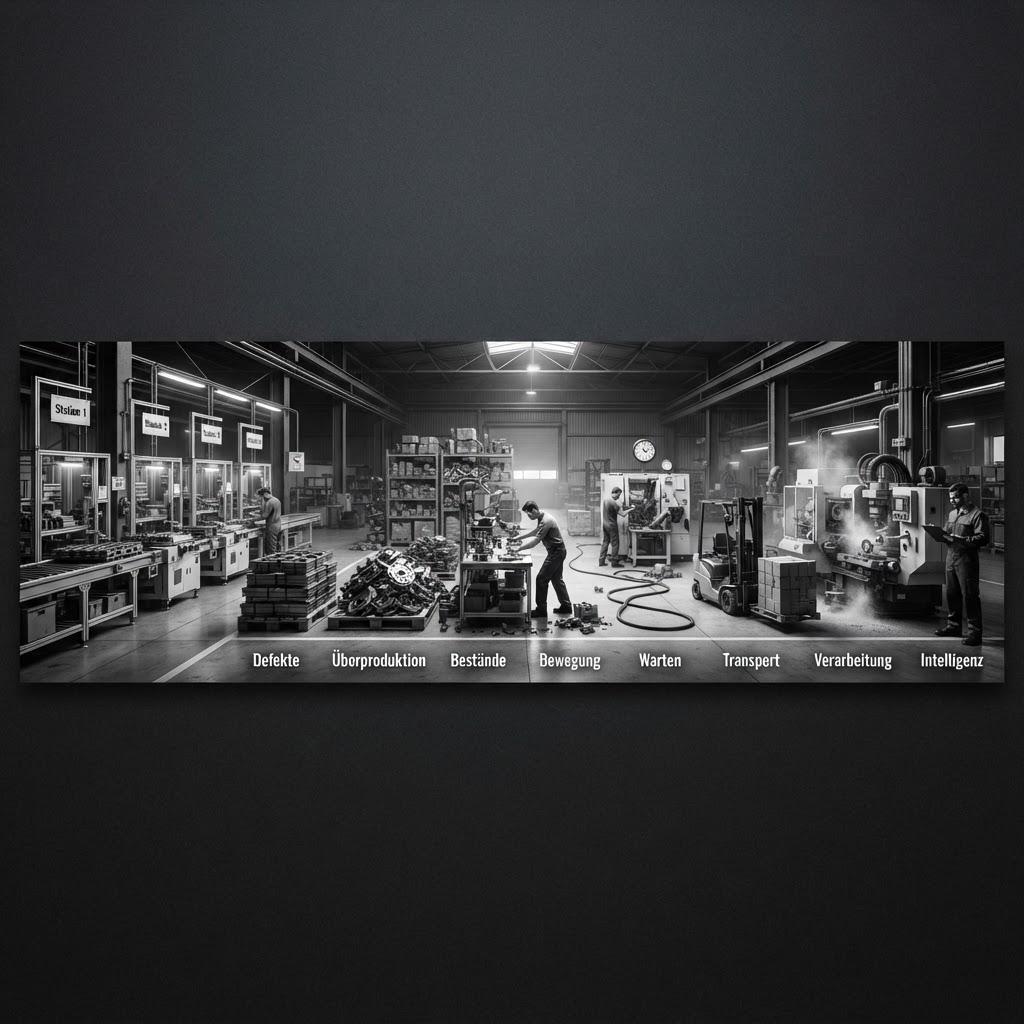
Die acht Verschwendungsarten, im Lean Management als Muda bekannt, bezeichnen alle Tätigkeiten in einem Prozess, die Ressourcen verbrauchen, aber keinen Wert für den Kunden erzeugen. Ursprünglich aus dem Toyota-Produktionssystem stammend, umfasst das Konzept: Überproduktion, Wartezeit, Transport, Überbearbeitung, Bestände, Bewegung, fehlerhafte Produkte und ungenutzte menschliche Kreativität (Skills). Ziel ist es, durch die Identifikation dieser Faktoren Prozesse schlanker, schneller und kosteneffizienter zu gestalten. Die Reduzierung von Muda ist ein zentraler Bestandteil der kontinuierlichen Verbesserung (KVP). Dabei gilt es, nicht nur die Symptome zu bekämpfen, sondern die Ursachen in der Prozessgestaltung zu finden. Ein tiefes Verständnis dieser Kategorien ermöglicht es Teams, Ineffizienzen direkt am Ort des Geschehens, dem sogenannten Gemba, sichtbar zu machen und nachhaltig zu eliminieren.
Definition
Die acht Verschwendungsarten definieren sich als systematische Kategorisierung jeglicher Aktivitäten, die innerhalb einer Wertschöpfungskette Ressourcen wie Zeit, Material, Energie oder Kapital binden, ohne dabei eine direkte wertsteigernde Transformation für das Endprodukt oder die Dienstleistung zu bewirken. Im Lean-Kontext werden diese als Muda bezeichnet. Die Klassifizierung umfasst: 1. Überproduktion (Produktion bevor der Bedarf besteht), 2. Wartezeiten (Leerlauf von Menschen oder Maschinen), 3. unnötige Transporte (Bewegung von Material), 4. Überbearbeitung (Prozessschritte, die der Kunde nicht bezahlt), 5. Bestände (überflüssige Lagerhaltung, die Kapital bindet), 6. unnötige Bewegungen (ergonomisch ungünstige Arbeitsabläufe), 7. Fehler (Ausschuss und notwendige Nacharbeit), 8. ungenutztes Mitarbeiterpotenzial (fehlende Einbeziehung von Fachwissen, Ideen und Kreativität der Belegschaft).
Bedeutung im Fachkontext
Das Konzept der acht Verschwendungsarten ist ein zentrales Werkzeug im Lean Management und fungiert als primärer Diagnosefilter innerhalb des KVP. Es steht in einem untrennbaren systemischen Zusammenhang mit den weiteren Säulen der japanischen Managementphilosophie: Mura (Variabilität in Prozessen) und Muri (Überlastung von Mensch und Betriebsmitteln). Während Muda die Symptome der Ineffizienz als Resultat einer mangelhaften Prozessgestaltung offenlegt, adressieren Mura und Muri die übergeordneten Ursachen im Produktionssystem. Die Identifikation der Verschwendungsarten dient als analytischer Ausgangspunkt für strukturierte Problemlösungsmethoden wie den PDCA-Zyklus (Plan-Do-Check-Act) oder gezielte Kaizen-Events. Im Rahmen des Wertstromdesigns ermöglicht die Einordnung in diese acht Kategorien eine präzise Identifikation von Engpässen und die anschließende Priorisierung von Verbesserungsmaßnahmen, um die Durchlaufzeit zu minimieren und die Prozessqualität nachhaltig zu erhöhen.
Anwendung und Vorgehen
Die praktische Implementierung erfolgt idealerweise direkt am Gemba, dem Ort der Wertschöpfung. Zunächst wird der aktuelle Ist-Zustand durch eine detaillierte Wertstromanalyse erfasst, um alle Prozessschritte sichtbar zu machen. Im nächsten Schritt erfolgt eine interdisziplinäre Begehung, bei der jeder einzelne Prozessschritt streng anhand der acht Kategorien hinterfragt wird. Hierbei ist eine Quantifizierung der Verschwendung – etwa durch Zeitstudien oder die Erfassung von Bestandsmengen – zwingend erforderlich, um eine faktenbasierte Entscheidungsgrundlage zu schaffen. Nach der Identifikation der größten Ineffizienzen werden mittels standardisierter Werkzeuge wie der 5S-Methode, Kanban oder SMED (Single Minute Exchange of Die) Gegenmaßnahmen entwickelt. Die operative Anwendung endet nicht bei der Implementierung, sondern erfordert eine kontinuierliche Überprüfung durch neue Kennzahlen, um den erreichten Standard abzusichern und erneutes Auftreten von Muda durch Prozessdrift zu verhindern.
Praxisbeispiel
In einem beispielhaften Montageprozess zeigt die Analyse, dass Mitarbeiter Bauteile aus einer weit entfernten Palette entnehmen müssen (Bewegung). Zudem wird aufgrund mangelnder Synchronisation zwischen Fertigungsschritten Pufferware zwischengelagert (Bestand), die dort ohne Nutzen für den Kunden verweilt. Der Wirkmechanismus der Verschwendung äußert sich hier in verlorenen Gehzeiten sowie gebundenem Betriebsmittelkapital. Um die Wirksamkeit der Korrektur nachzuweisen, wird der Arbeitsplatz nach ergonomischen Gesichtspunkten umgestaltet (kürzere Greifwege) und ein Kanban-gesteuerter Materialfluss implementiert. Der Wirksamkeitsnachweis erfolgt durch die Messung der Durchlaufzeit vor und nach der Optimierung sowie der Vergleichsrechnung der Reduzierung von Bestandsmengen. Nach der Umstellung sinken die ergonomischen Belastungswerte um 15 Prozent, und die Liegezeit der Bauteile reduziert sich signifikant. Durch die Einbindung der Mitarbeiter in die Layout-Planung (Nutzen der Skills) wurde zudem die Fehlerquote reduziert, da der neue Prozessfluss nun visuell stabiler und damit weniger fehleranfällig gestaltet ist.
Typische Fehler und Missverständnisse
Zu den häufigsten Fehlern bei der Anwendung zählt die fehlende Unterscheidung zwischen nicht-wertschöpfender Tätigkeit und notwendiger Nicht-Wertschöpfung, wie etwa gesetzlich vorgeschriebene Sicherheitsprüfungen oder Dokumentationspflichten; diese als bloße Verschwendung zu eliminieren, wäre fahrlässig. Ein weiterer kritischer Punkt ist die oberflächliche Symptombekämpfung, bei der Verschwendung lediglich in einen anderen Prozessabschnitt verlagert wird, anstatt die systemische Ursache durch Standardisierung zu beheben. Häufig wird zudem die Komponente des ungenutzten Mitarbeiterpotenzials ignoriert, was zu einem reinen 'Top-down'-Diktat führt, das von der Belegschaft nicht mitgetragen wird. Ohne eine konsequente Standardisierung nach der Verbesserung droht zudem ein schleichendes Zurückfallen in alte, ineffiziente Muster, sobald der Fokus der Führungsebene wieder auf andere operative Ziele gelenkt wird, was den KVP-Gedanken grundsätzlich konterkariert.
Abgrenzung und Grenzen
Das Modell der acht Verschwendungsarten ist als Diagnosewerkzeug konzipiert und darf nicht als Ersatz für eine umfassende Geschäftsstrategie missverstanden werden. Die Grenzen der Anwendung werden dort erreicht, wo die Verschwendung primär aus strukturellen Mängeln oder instabiler Prozessvariabilität (Mura) resultiert, die durch lokale Optimierungsversuche nicht korrigiert werden können. Zudem ist bei der Anwendung strikt darauf zu achten, dass eine rein output-fokussierte Reduzierung von Verschwendung nicht zu einer übermäßigen Arbeitsverdichtung führt, die die physische und psychische Gesundheit der Beschäftigten beeinträchtigt. Eine rein mechanische Anwendung ohne soziotechnisches Verständnis ignoriert den notwendigen 'Respect for People', der eine essenzielle Säule des Lean-Gedankens darstellt und ohne die eine langfristige Akzeptanz bei der Belegschaft ausgeschlossen ist.
Häufige Fragen
- Warum ist die achte Verschwendungsart, das ungenutzte Mitarbeiterpotenzial, oft die kritischste? Sie blockiert den KVP, da die operativen Experten die besten Lösungen kennen, ihr Wissen aber bei Nicht-Einbeziehung ungenutzt bleibt. 2. Unterscheidet sich die Vorgehensweise bei FMEA-Risikobewertungen von der Verschwendungsanalyse? Ja, FMEA dient der präventiven Fehlervermeidung (B/A/E und AP als Priorisierung), während die Verschwendungsanalyse die aktuelle Prozessperformanz und Ressourceneffizienz bewertet. 3. Ist jede nicht-wertschöpfende Tätigkeit immer sofort zu eliminieren? Nein, notwendige Tätigkeiten zur Qualitätssicherung oder Einhaltung von Normen bleiben bestehen, müssen aber maximal effizient gestaltet werden. 4. Kann RPZ die Aufgabenpriorität in der FMEA ersetzen? Nein, die AP ist der neue Standard zur Priorisierung, während die RPZ lediglich eine rein mathematische Kennzahl darstellt und keine direkte Handlungsempfehlung bietet. 5. Wie verhindert man, dass Verschwendung durch Optimierung nur verschoben wird? Durch eine ganzheitliche Wertstromanalyse, die alle Schnittstellen zwischen den Prozessschritten in den Blick nimmt und nicht nur isolierte Arbeitsstationen betrachtet.